La ficha técnica de un conector solar promete una resistencia de contacto por debajo de 0,5 mΩ. Que la conexión terminada cumpla de verdad esa cifra se decide en una cubierta, en un solo movimiento: el crimpado. Los fallos de campo en conectores FV pueden deberse a varias causas — crimpado incorrecto, pares de acoplamiento incompatibles, juntas dañadas, combinaciones inadecuadas de cable o contacto, degradación del material, errores de montaje y defectos de fabricación — y el crimpado es una de las más comunes.
Esta guía recorre las cuatro operaciones que convierten un conector y un cable en un enlace de CC fiable — crimpar, pelar, abrir y sellar — y la herramienta de Treasol que realiza cada una. Como las fichas de herramientas pueden variar, cada sección y cada valor que lee aquí se derivan de los conectores y cables a los que sirven las herramientas, no de sus propias especificaciones.
Es el crimpado, no el conector, donde fallan las conexiones
Un crimpado es una soldadura en frío. La herramienta deforma el cañón del terminal alrededor de los hilos de cobre del cable con tanta fuerza que hilos y cañón se convierten en una única unión metal-metal, estanca al gas hasta impedir la entrada de oxígeno y humedad. Bien hecho, la resistencia de la unión es una fracción pequeña de la resistencia de contacto nominal de <0,5 mΩ del conector y se mantiene así durante toda la vida del módulo.
Mal hecho, el mismo movimiento crea una resistencia en serie. Un crimpado flojo, un hilo cortado de forma parcial o un cañón cerrado sobre el aislamiento en lugar del cobre elevan la resistencia de la unión. Bajo la corriente de CC de una cadena FV, esa resistencia se convierte en calor — I²R — y el calor es lo que degrada la carcasa, acelera la corrosión y acaba convirtiendo un buen conector en un riesgo de incendio. Por eso el crimpado, y la herramienta que lo hace, merecen tanta atención como el propio conector.
Rango de crimpado: lo que la herramienta debe cubrir
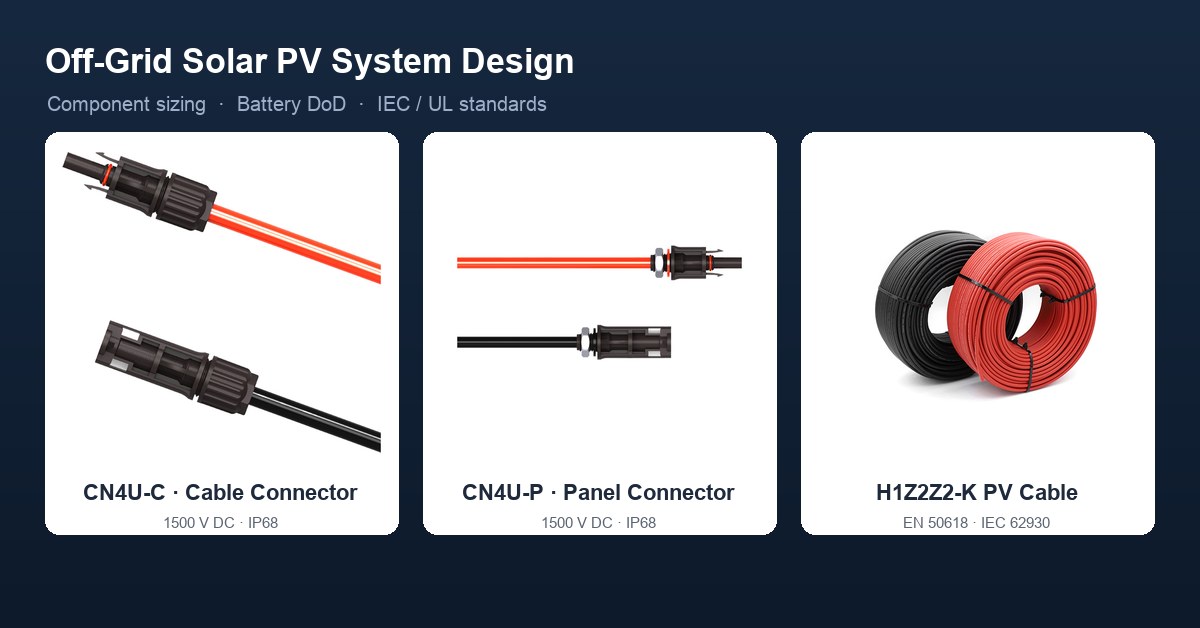
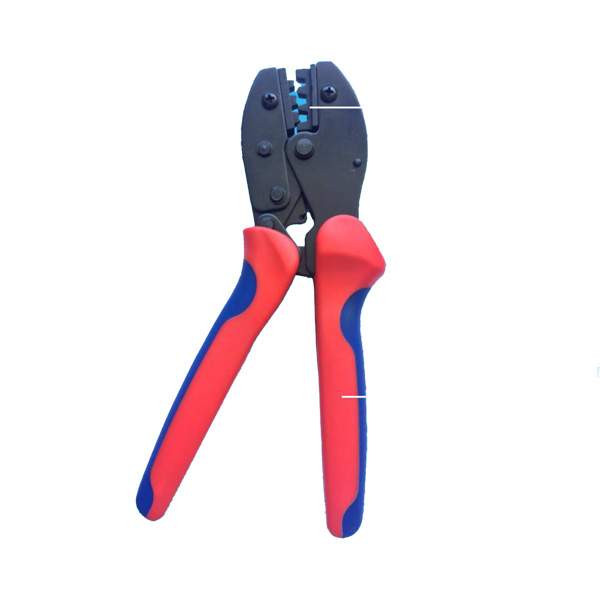
Una herramienta de crimpado solo es tan útil como la ventana de conductor que puede formar correctamente. Esa ventana la fijan los conectores a los que sirve. La serie CN4U de Treasol la define con precisión:
| Conector | Sección del conductor | AWG |
|---|---|---|
| Conector de cable CN4U-C | 2,5 / 4,0 / 6,0 / 10 / 16 mm² | 14 / 12 / 10 / 8 / 6 |
| Conector de panel CN4U-P | 2,5 / 4,0 / 6,0 mm² | 14 / 12 / 10 |
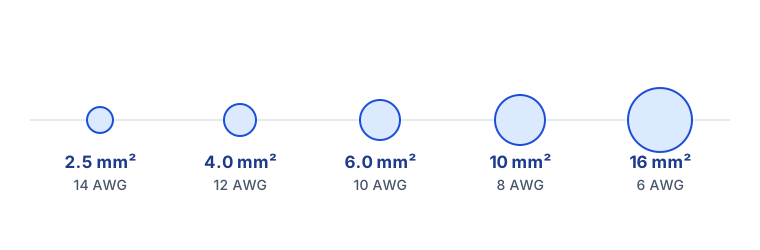
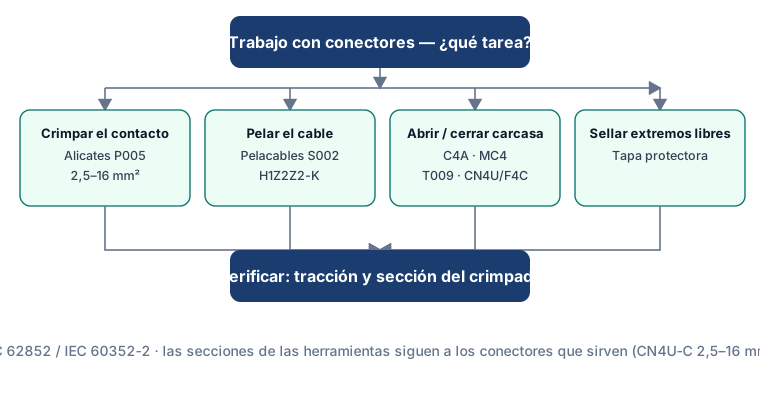
El CN4U-C admite conductores desde 2,5 mm² (14 AWG) hasta 16 mm² (6 AWG), mientras que el CN4U-P abarca de 2,5 mm² a 6,0 mm² (14–10 AWG). La herramienta de crimpado P005 es la herramienta ajustada a ese rango: debe formar un crimpado correcto en toda la ventana de 2,5–16 mm² para que la misma herramienta sirva tanto para terminar un cable de cadena fino de 4 mm² como un cable de retorno de 16 mm².
Pelar el cable H1Z2Z2-K sin dañar los hilos
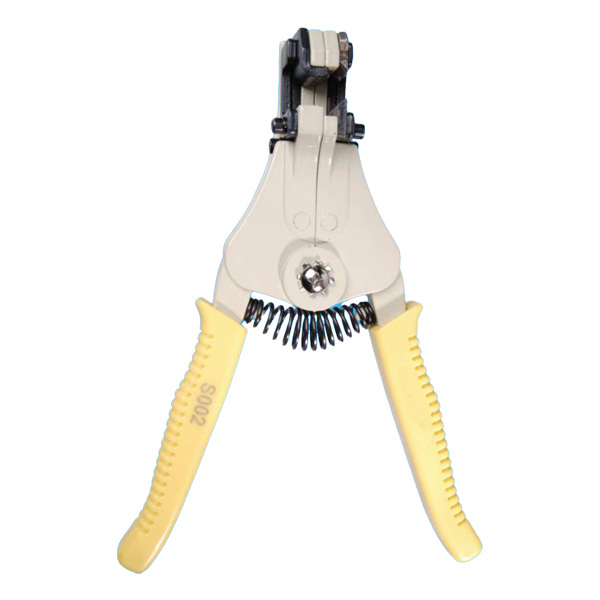
Antes de cualquier crimpado hay un pelado, y el pelado tiene su propio modo de fallo. El cable solar H1Z2Z2-K (clasificado según EN 50618) está construido con hilos de cobre finos y flexibles. Si la herramienta de pelado corta aunque sea unos pocos hilos, la sección efectiva baja y la resistencia de la unión sube: el mismo fallo térmico que se supone que el crimpado evita. Un pelado limpio deja todos los hilos intactos y el borde del aislamiento recto, para que el cañón del crimpado agarre cobre, no plástico.
La herramienta de pelado S002 está ajustada a la familia de cables H1Z2Z2-K que usa la gama de conectores CN4U. Pelar a mano con un cúter es la causa más común de hilos cortados en campo, y ninguna prueba de tracción puede reparar un hilo que ya estaba cortado antes de hacer el crimpado.
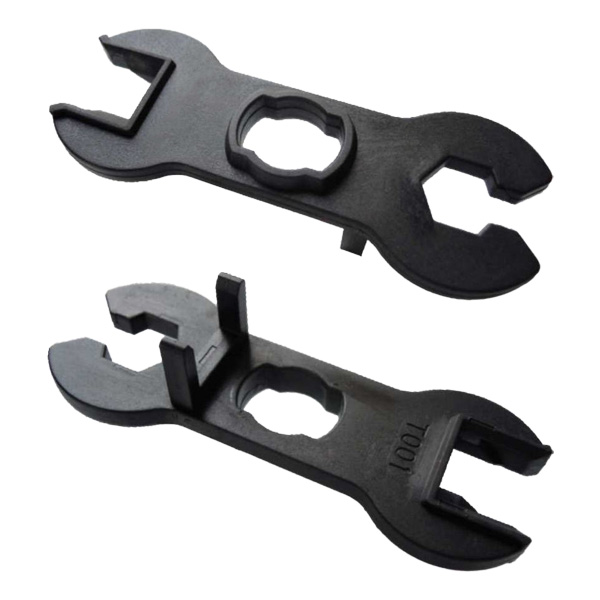
Abrir y bloquear carcasas: T009 y la llave C4A
Crimpar y pelar preparan el cable; el último paso es montar la carcasa. Dos llaves cubren la gama de Treasol. La herramienta T009 abre y bloquea los conectores de cable y de panel CN4U, además de los conectores fusibles F4C — la misma familia a la que pertenece la línea de fusibles F4C. La llave C4A está ajustada al conector C4A.
Usar la llave correcta importa más de lo que parece. Una carcasa forzada con alicates o un destornillador daña el cierre o la ranura de sellado, y un conector cuyo cierre ya no encaja a tope puede soltarse de su pareja con los ciclos térmicos: exactamente el tipo de fallo de campo que una herramienta correcta evita sin coste.
Verificar el crimpado: prueba de tracción y sección
Un buen crimpado se verifica, no se supone. Dos comprobaciones detectan casi toda terminación defectuosa. Primera, la prueba de tracción: tras crimpar, el conductor no debe salirse del terminal bajo carga de tracción — el método de aceptación se define en IEC 60352-2, la norma para conexiones sin soldadura por crimpado, y el conector terminado también debe superar las pruebas de tracción y retención de IEC 62852, la norma de seguridad para conectores FV de CC. Segunda, la comprobación de sección: corte un crimpado de muestra e inspeccione la cara cortada. Los hilos deben quedar compactados en una masa sólida sin huecos ni hilos rotos, y el cañón debe estar cerrado simétricamente alrededor del conductor.
Los extremos de cable sobrantes y los conectores sin acoplar no deben quedar abiertos. Una tapa protectora sella la cara de un conector sin acoplar contra la humedad y la suciedad entre la instalación y la puesta en marcha. Para la secuencia completa desde el cable hasta la puesta en servicio, consulte nuestra guía de instalación de cable FV.
Preguntas frecuentes
¿Qué rango de crimpado necesito para los conectores CN4U de Treasol?
Ajuste la herramienta a la ventana de conductor del conector. El CN4U-C admite 2,5–16 mm² (14–6 AWG) y el CN4U-P admite 2,5–6,0 mm² (14–10 AWG). La herramienta de crimpado P005 está ajustada a ese rango, de modo que una sola herramienta cubre desde un cable de cadena de 4 mm² hasta un cable de retorno de 16 mm².
¿Puedo pelar el cable solar con un cúter en lugar de una herramienta de pelado?
Se puede, pero es la forma más común de cortar hilos en campo. Un hilo cortado baja la sección efectiva y sube la resistencia de la unión, que se convierte en calor bajo corriente de CC. La herramienta de pelado S002 está ajustada a la familia de cables H1Z2Z2-K y da un pelado limpio y recto con todos los hilos intactos.
¿Cómo verifico que un crimpado es bueno?
Haga una prueba de tracción — el conductor no debe salirse del terminal — y corte un crimpado de muestra para inspeccionar la sección en busca de huecos o hilos rotos. El método de la prueba de tracción sigue la norma IEC 60352-2 para conexiones crimpadas, y el conector terminado debe superar las pruebas de retención de IEC 62852.
¿Qué llave abre cada conector de Treasol?
La herramienta T009 abre y bloquea los conectores de cable y de panel CN4U y los conectores fusibles F4C. La llave C4A está ajustada al conector C4A. Usar la herramienta correcta protege el cierre y la ranura de sellado, de modo que la carcasa encaje bien y se mantenga acoplada a través de los ciclos térmicos.
Todas las herramientas anteriores figuran juntas en la gama de herramientas y accesorios, o escríbanos por la página de contacto con el modelo de conector y la sección de conductor de su línea y le emparejaremos las herramientas de crimpado, pelado y montaje correctas.